|
| 品牌 | 屹立(苏州) |
| 货号 | A3 HHR GF33 NC1102 |
| 用途 | 塑胶产品 |
| 牌号 | A3 HHR GF33 NC1102 |
| 型号 | A3 HHR GF33 NC1102 |
| 品名 | PA66 |
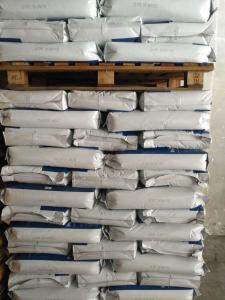
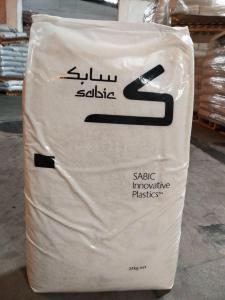
| 外形尺寸 | 25KG一包 |
| 厂家 | 屹立(苏州) |
| 是否进口 | 是 |
PA66 屹立(苏州) A3 HHR GF33 NC1102
生产企业:屹立尼龙
规格用途
| 规格级别 | 其它 注塑 | 外观颜色 | 黑色 |
| 该料用途 | |||
| 备注说明 | 自润滑 | ||
技术参数
| 性能项目试验条件[状态]测试方法测试数据数据单位物理性能密度 ISO 11831.14g/cm3 收缩率横向流动ISO 294-41.6% 流量ISO 294-41.4% 吸水率23℃, 24 hrISO 621.5% 饱和, 23℃ISO 628.5%机械性能拉伸模量23℃ISO 527-23100MPa 拉伸应力屈服,23℃ISO 527-283.0MPa 拉伸应变屈服,23℃ISO 527-26.0% 断裂,23℃ISO 527-250% 弯曲模量23℃ISO 1782900MPa 弯曲强度23℃ISO 178120MPa 简支梁缺口冲击强度 -30℃ISO 179/1 e4.5kJ/m2 23℃ISO 179/1 e5.5kJ/m2 简支梁缺口冲击强度-30℃ISO 179/1 eU无断裂 23℃ISO 179/1 eU无断裂 悬壁梁缺口冲击强度-30℃ISO 180/A4.5kJ/m2 23℃ISO 180/A5.5kJ/m2热性能热变形温度0.45 MPa, 未退火ISO 75-2/B225℃ 1.8 MPa, 未退火ISO 75-2/A72.0℃ 维卡软化温度 ISO 306240℃ 球压力测试125℃IEC 60695-10-2Pass 165℃IEC 60695-10-2Pass 熔融温度 ISO 3146258℃ *连续使用温度 IEC 6021685℃电气性能表面电阻率 IEC 600931.0E+12ohm 体积电阻率 IEC 600931.0E+15ohm·cm 漏电起痕指数3.20 mm, 解决方案 AIEC 60112600V 耐电强度2.00mmIEC 60243-118kV/mm可燃性UL阻燃等级0.800 mmUL 94V-2 3.20 mmUL 94V-2 灼热丝易燃指数0.800 mmIEC 60695-2-12750℃ 3.20 mmIEC 60695-2-12850℃ 热灯丝点火温度0.800 mmIEC 60695-2-13775℃ 3.20 mmIEC 60695-2-13750℃ 极限氧指数 ISO 4589-228% 可燃性1.00mmFMVSS 302SE |
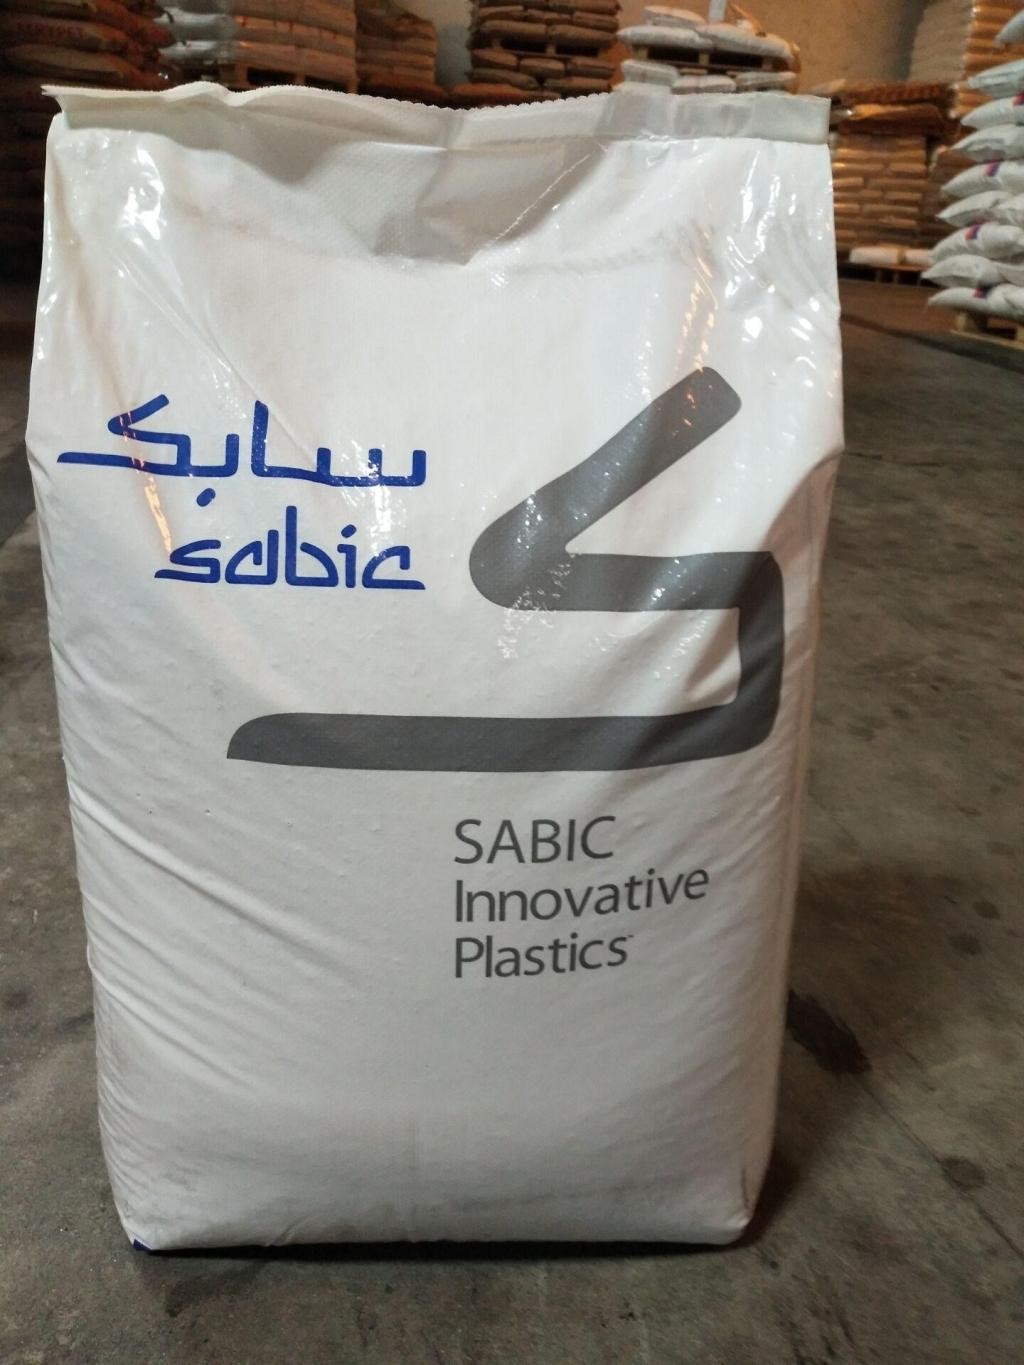
PA6简介
尼龙(聚酰胺)是最早且应用最广泛的热塑性工程塑料。具有强韧、耐磨、耐冲击、耐疲劳、耐腐蚀、耐油等优异性能。经过60 多年的发展,世界尼龙产量接近600 万t,成为五大工程塑料中产量*、用途最广、品种最多的重要的高分子材料但尼龙,尤其是PA6 存在低温和干态冲击性能差、吸水率大等弱点。为适应工业发展的需要,使其向高冲击、低吸水和优化加工等方向发展的研究成为广泛关注的课题。在很多应用领域中,对尼龙的韧性有更高的要求,因此对PA6进行增韧改性具有重要的理论和实际意义。*、西欧和*先后开发了各种牌号的高抗冲击性尼龙6 合金(超韧尼龙)。其中具有代表性的有Du Pont公司的Zytel-ST系列...
注塑工艺
干燥处理
如果加工前材料是密封的,那么就没有必要干燥。然而,如果储存容器被打开,那么建议在85℃的热空气中干燥处理。如果湿度大于0.2%,还需要进行105℃,12小时的真空干燥。
熔化温度
260~290℃。对玻璃添加剂的产品为275~280℃。熔化温度应避免高于300℃。
模具温度
建议80℃。模具温度将影响结晶度,而结晶度将影响产品的物理特性。对于薄壁塑件,如果使用低于40℃的模具温度,则塑件的结晶度将随着时间而变化,为了保持塑件的几何稳定性,需要进行退火处理。
注射压力
通常在750~1250bar,取决于材料和产品设计。
注射速度
高速(对于增强型材料应稍低一些)。 流道和浇口:由于PA66的凝固时间很短,因此浇口的位置非常重要。浇口孔径不要小于0.5*t(这里t为塑件厚度)。如果使用热流道,浇口尺寸应比使用常规流道小一些,因为热流道能够帮助阻止材料过早凝固。如果用潜入式浇口,浇口的最小直径应当是0.75mm。
PA66 屹立(苏州) A3 HHR GF33 NC1102