|
| 品牌 | TEKNOR APEX |
| 货号 | 104H NT001 |
| 用途 | 塑胶产品 |
| 牌号 | 104H NT001 |
| 型号 | 104H NT001 |
| 品名 | PA66 |
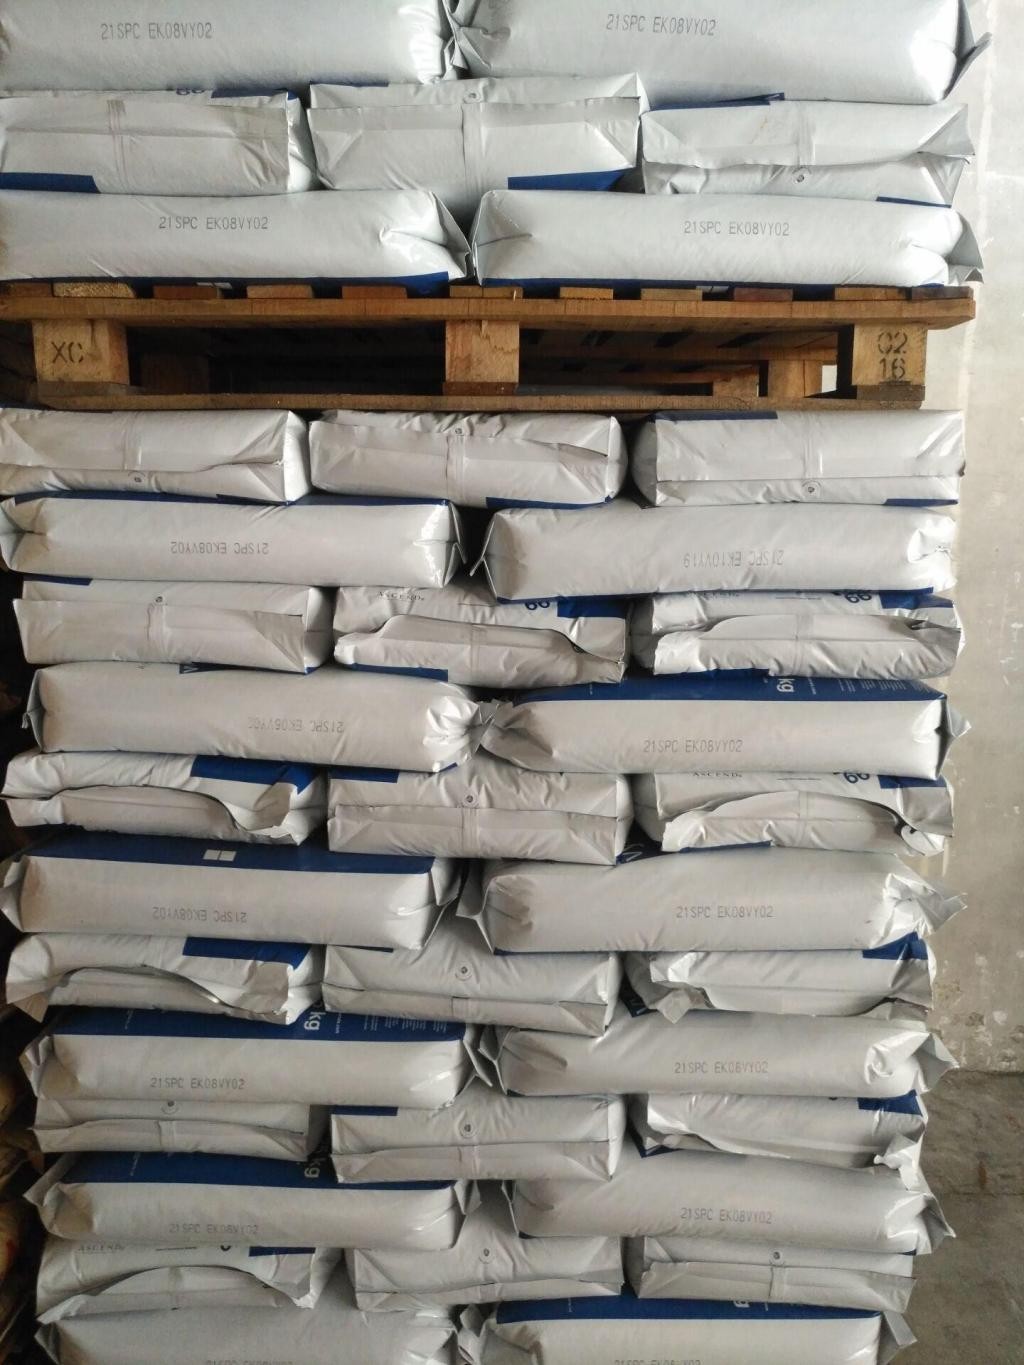
| 外形尺寸 | 25KG一包 |
| 厂家 | TEKNOR APEX |
| 是否进口 | 是 |
PA66 TEKNOR APEX 104H NT001
生产企业:Teknor Apex
规格用途
| 规格级别 | 阻燃,玻纤增强 汽车部件 注塑 | 外观颜色 | |
| 该料用途 | 汽车领域的应用 | ||
| 备注说明 | 玻璃纤维增强材料, 25% 填料按重量、阻燃性能 | ||
技术参数
| 性能项目 | 试验条件[状态] | 测试方法 | 测试数据 | 数据单位 | |
| 物理性能 | 比重 | ASTM D792 | 1.55 | g/cm3 | |
| 收缩率 - 流动 | ASTM D955 | 0.1-0.3 | % | ||
| 机械性能 | 抗张强度 | ASTM D638 | 131 | MPa | |
| 伸长率 | 屈服 | ASTM D638 | 2 | % | |
| 断裂 | ASTM D638 | 2.5 | % | ||
| 弯曲模量 | ASTM D790 | 6890 | MPa | ||
| 弯曲强度 | ASTM D790 | 171 | MPa | ||
| 悬壁梁缺口冲击强度 | 23℃ | ASTM D256 | 91 | J/m | |
| 热性能 | 热变形温度 | 1.8 MPa, 未退火 | ASTM D648 | 235 | ℃ |
| 熔融温度 | 257 | ℃ | |||
| 阻燃等级 | 1.57 mm | UL 94 | V-0 | ||
| 极限氧指数 | ASTM D2863 | 32 | % | ||
| FMVSS 可燃性 | FMVSS 302 | 合格 | |||
| 线形膨胀系数 - 流动 | ASTM D696 | 0.000055 | cm/cm/℃ | ||
| 电气性能 | 体积电阻率 | ASTM D257 | 1.0E+15 | ohm·cm | |
| 介电强度 | 3.00 mm | ASTM D149 | 16 | kV/mm | |
| 相比耐漏电起痕指数 | CTI | UL 746 | 350 | V | |
注塑工艺
干燥处理
如果加工前材料是密封的,那么就没有必要干燥。然而,如果储存容器被打开,那么建议在85℃的热空气中干燥处理。如果湿度大于0.2%,还需要进行105℃,12小时的真空干燥。
熔化温度
260~290℃。对玻璃添加剂的产品为275~280℃。熔化温度应避免高于300℃。
模具温度
建议80℃。模具温度将影响结晶度,而结晶度将影响产品的物理特性。对于薄壁塑件,如果使用低于40℃的模具温度,则塑件的结晶度将随着时间而变化,为了保持塑件的几何稳定性,需要进行退火处理。
注射压力
通常在750~1250bar,取决于材料和产品设计。
注射速度
高速(对于增强型材料应稍低一些)。 流道和浇口:由于PA66的凝固时间很短,因此浇口的位置非常重要。浇口孔径不要小于0.5*t(这里t为塑件厚度)。如果使用热流道,浇口尺寸应比使用常规流道小一些,因为热流道能够帮助阻止材料过早凝固。如果用潜入式浇口,浇口的最小直径应当是0.75mm。
概述
PA66塑胶 原料在聚酰胺资料中有较高的熔点。它是一种半晶体-晶体资料或不通明乳白色结晶形聚合物具有可塑性。 PA66在较高温度也能坚持较强的强度和刚度。 PA66在成型后依然具有吸湿性其程度首要取决于资料的组成、壁厚以及环境条件。在产物描绘时一定要思考吸湿性对几许稳定性的影响。 为了行进PA66的机械特性常常参加各式各样的改性剂。玻璃就是最常见的添加剂有时为了行进抗冲击性还参加合成橡胶如EPDM和SBR等。 PA66的粘性较低因而流动性很好(但不如PA6)。这个性质可以用来加工很薄的元件。它的粘度对温度改动很活络。 PA66对许多溶剂具有抗溶性但对酸和其它一些氯化剂的抵抗力较弱。 PA66 塑胶原料注射干燥温度 80.0 °C干燥时间2. 0 到4. 0 hr
PA66 TEKNOR APEX 104H NT001